光造形3Dプリンターを購入したものの、「最初に何をすればいいの?」「造形が終わった後は何をするの?」と迷っていませんか?
光造形3Dプリンターは、細かい形状や滑らかな表面を再現できるのが魅力です。
ただし、FDM方式とは違い、造形後にレジンの洗浄や二次硬化といった作業が必要になります。
僕自身、初めて光造形3Dプリンターを使ったときは、Z軸の原点調整やレジンの取り扱いに苦労しました。
特に大変だったのは後処理です。造形が終わってからも、洗浄、二次硬化、レジンの回収、機材の清掃と、何かとやることがあります。
この記事では、実際に使用した ANYCUBIC Photon S を例に、準備から造形、洗浄、二次硬化、後片付けまでの手順を写真付きで解説します。
造形がうまくいかなかったときに試した対策や、アルコールの取り扱いで気をつけていたことも紹介するので、これから光造形を始める方の参考になれば嬉しいです。
※本記事の操作画面は旧型のPhoton Sを使用したものです。新しい機種では水平調整や造形データの読み込み方法が異なる場合があります。
光造形3Dプリンターの使い方|完成までの流れ
まずは、光造形3Dプリンターを使って造形物を完成させるまでの流れを確認しましょう。
| STEP | 作業内容 |
|---|---|
| 1 | 作業環境と必要な道具を準備する |
| 2 | 3Dデータをスライスする |
| 3 | プラットフォームの水平・Z軸原点を調整する |
| 4 | レジンタンクにレジンを注ぐ |
| 5 | 造形データを読み込んで造形する |
| 6 | 造形物を取り外して洗浄する |
| 7 | 造形物を二次硬化する |
| 8 | レジンを回収し、機材を清掃する |
| 9 | サポートを除去して完成 |
全体の流れはこんな感じです。
手順が多くて少し面倒に感じるかもしれませんが、慣れれば一連の流れで作業できるようになります。
ただし、レジンや洗浄用アルコールの取り扱いには注意が必要です。
特に換気や火気対策は、造形前に準備しておきましょう。
STEP1|作業環境と必要な道具を準備する
まずは3Dプリンターを動かす前の準備です。
個人的に、光造形3Dプリンターを使ううえで最初に考えてほしいのが、作業環境です。
というのも、僕自身、以前に揮発した洗浄用アルコールを吸いすぎて体調を崩したことがあります。
それ以来、特にアルコールの取り扱いには気を使うようになりました。
作業環境で気をつけたい5つのこと
作業場所を選ぶときは、次の点を意識してください。
- 換気・排気ができること: レジンや洗浄液への曝露を減らす
- 直射日光が当たらないこと: レジンの意図しない硬化を防ぐ
- 火気や高温になるものがないこと: アルコールの引火リスクを避ける
- 汚れても掃除しやすいこと: レジンがこぼれたときに対応しやすくする
- 十分な作業スペースがあること: 洗浄容器やUV硬化機なども置けるようにする
特に注意したいのが、アルコールの取り扱いです。
僕は洗浄液を適切な密閉容器で管理し、作業時に容器を開けている時間をできるだけ短くしていました。
もちろん、密閉容器を使うだけで安全になるわけではありません。
十分な換気ができる作業環境を確保し、火気や直射日光などで高温になる場所を避ける必要があります。
また、手袋や保護メガネも用意しましょう。未硬化レジンには素手で触れないことが基本です。
必要な道具を揃えておく
造形を始める前に、使用する道具を手元に用意しておきます。
| 道具 | 用途 |
|---|---|
| ニトリル手袋・保護メガネ | レジンの接触・飛散対策 |
| 洗浄用アルコールなど | 未硬化レジンの洗浄 |
| 洗浄容器 | 造形物の洗浄 |
| ピンセット | 造形物の保持 |
| スクレーパー | プラットフォームからの取り外し |
| キムタオル | 汚れの拭き取り |
| 漏斗・ストレーナー | レジンの回収 |
| UV硬化機 | 造形物の二次硬化 |
| ニッパー・やすり | サポート除去・仕上げ |
個人的には、キムタオルなどをあらかじめ開封しておくのがおすすめです。
レジンで手袋が汚れてから、道具を探したり袋を開けたりするのは結構面倒なので。
必要な道具については、こちらの記事で詳しく紹介しています。
STEP2|3Dデータをスライスする
次に、造形したい3Dデータを用意します。
自分で設計した3Dデータでも、インターネットで公開されているデータでも大丈夫です。
基本的には、STLなどの3Dモデルをスライサーソフトに読み込み、プリンター用の造形データに変換します。
ここで設定するのは、主に次の項目です。
- 造形物の向きとサイズ
- サポート材の配置
- 積層ピッチ
- 露光時間
- 初期層の露光条件
光造形では、造形物の向きやサポートの付け方によって仕上がりが変わります。
特にフィギュアのような細かい造形物では、サポートをどこに付けるかも重要です。
外観を重視する面にサポート跡が残らないよう、向きを工夫するとよいでしょう。
また、露光時間はレジンの種類やプリンターによって異なるため、メーカーの推奨設定を参考にしてください。
STEP3|プラットフォームの水平・Z軸原点を調整する
ここからは、実際にプリンターを操作していきます。
個人的に、初めて造形する人に特に注意してほしいのが、プラットフォームの水平調整とZ軸原点の設定です。
というのも、僕自身、造形物がプラットフォームにうまく張り付かず、造形に失敗した経験があります。
そのときは水平調整とZ軸原点の設定をやり直しました。
経験上、特にZ軸原点を適切に設定することで、プラットフォームへの定着が改善しました。
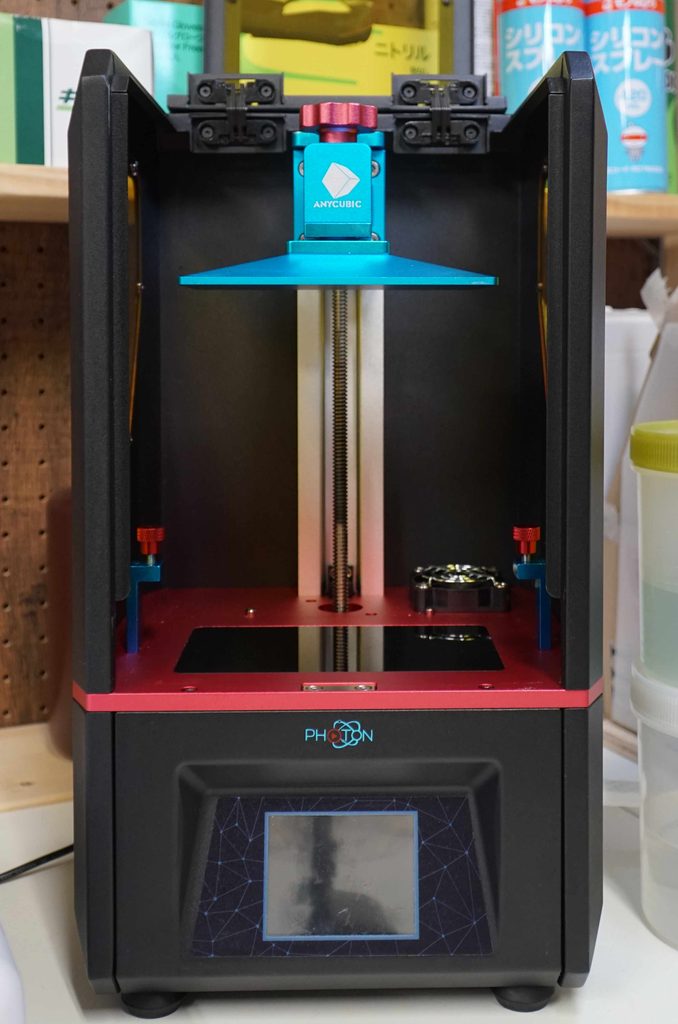
今回はPhoton Sでの調整方法を紹介します。
※以下はPhoton Sでの作業例です。機種ごとの取扱説明書を優先してください。
① レジンタンクを取り外す
まずはプリンターからレジンタンクを取り外します。
水平調整を行う前に、プラットフォームが動く範囲に異物がないかも確認しましょう。
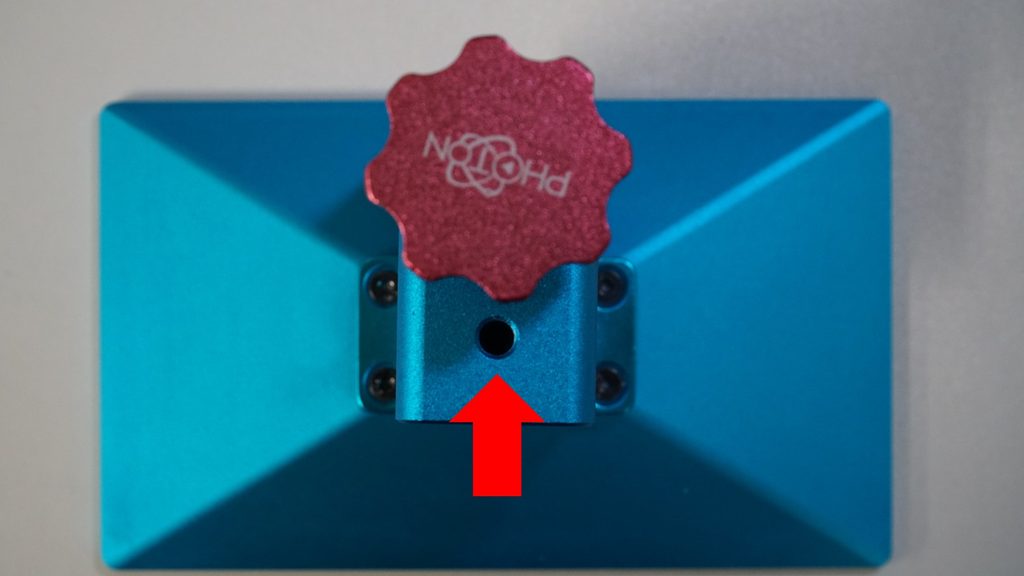
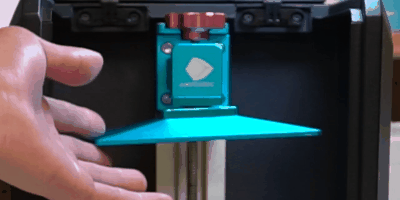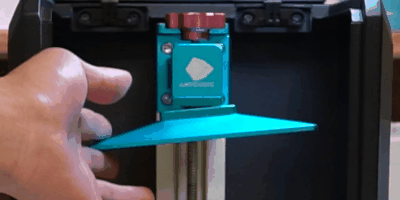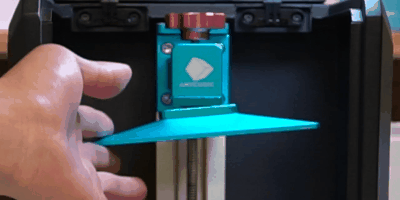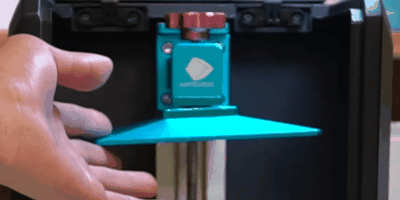
② プラットフォームの固定ネジを緩める
続いて、プラットフォームの角度を固定しているネジを緩めます。
Photon Sでは、六角レンチを使って調整します。
ネジを緩めると、プラットフォームの角度を動かせるようになります。
③ コピー用紙を挟んで高さを調整する
Photon Sでは、コピー用紙を使ってプラットフォームの高さを調整します。
まず、液晶画面の上にコピー用紙を置きます。
操作画面から「Tools」→「Move Z」を選択し、プラットフォームを少しずつ下げていきます。
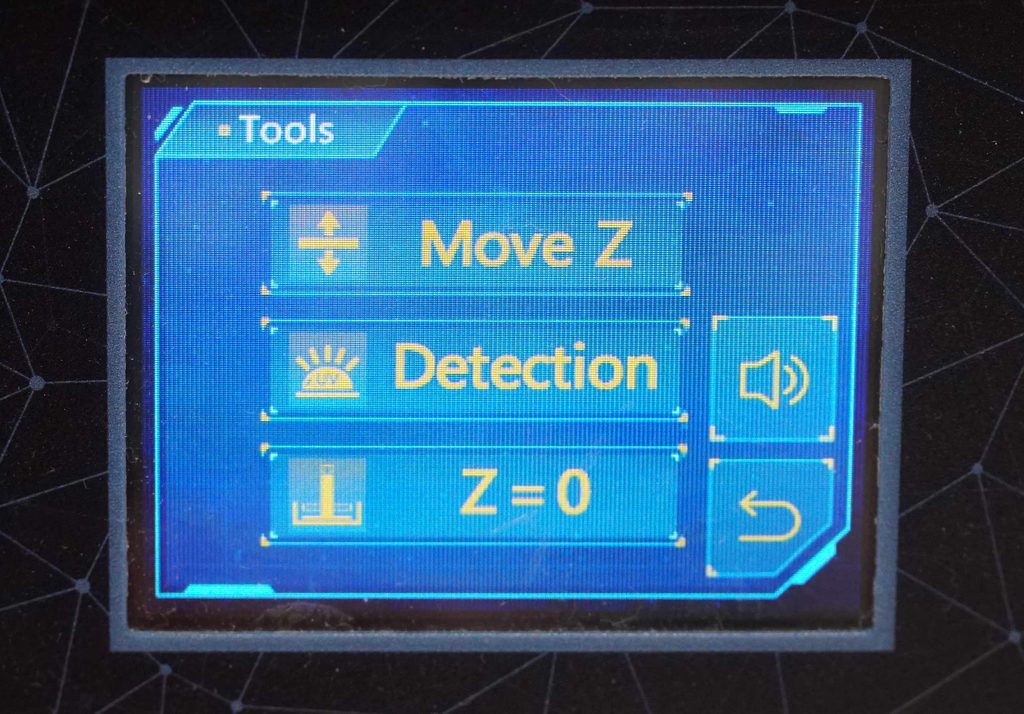
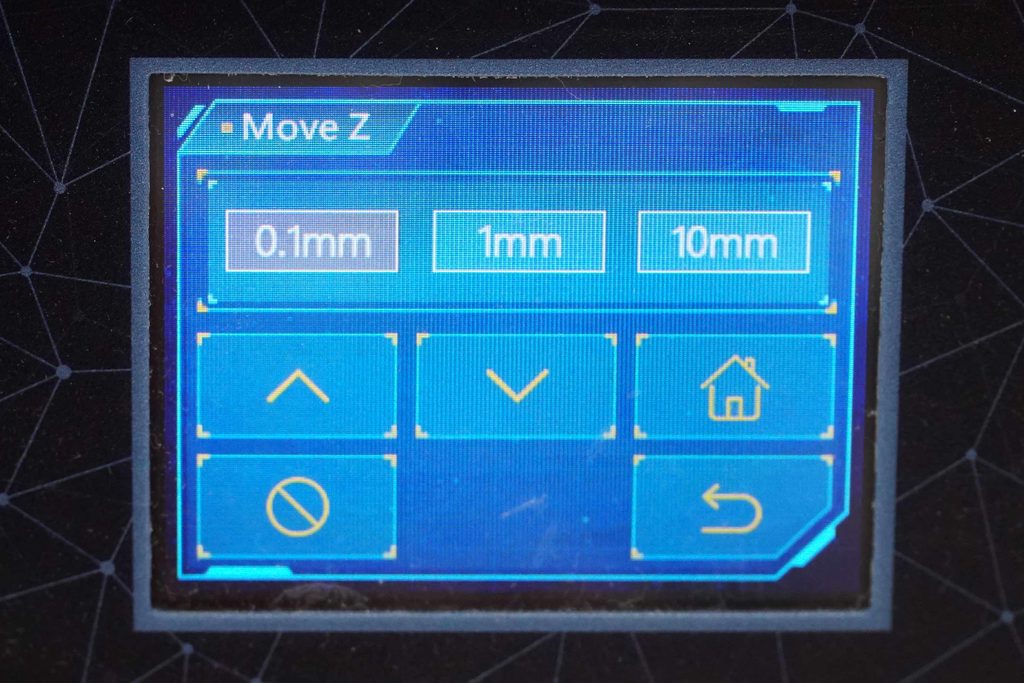
このとき、プラットフォームを一気に下げないよう注意してください。
下げすぎると、液晶画面を破損してしまう可能性があります。
コピー用紙を挟んだ状態になったら、紙を引っ張って抵抗感を確認します。
僕の場合は、少し強めに引っ張ると、抵抗感を感じながらも紙が抜ける程度に調整していました。
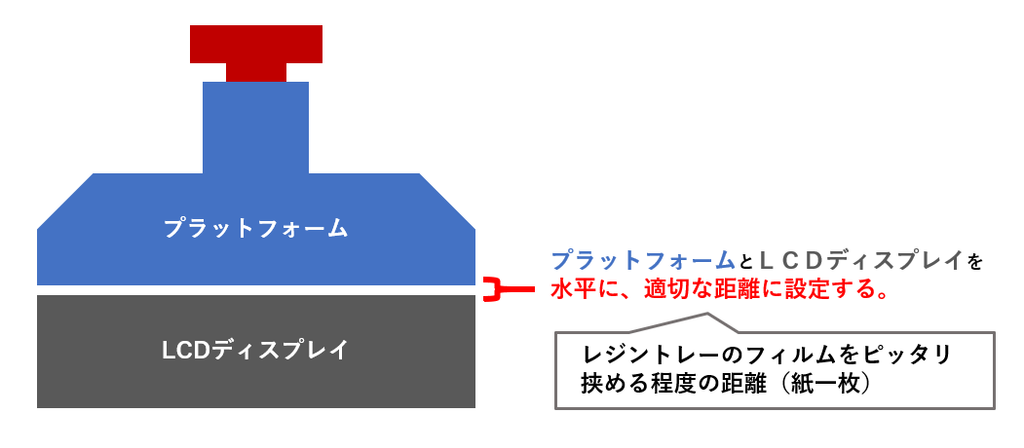

あくまでPhoton Sでの僕の調整感覚ですが、初めて調整する人には参考になると思います。
④ プラットフォームを固定してZ軸原点を設定する
コピー用紙の抵抗感を確認したら、プラットフォームの固定ネジを締めます。
その後、Photon Sの操作画面で「Z=0」を設定します。
これで水平調整と原点設定は完了です。
作業が終わったらプラットフォームを上げ、レジンタンクを元に戻しましょう。
造形物が張り付かないときは?
もし造形物がプラットフォームに定着しない場合は、まず水平調整とZ軸原点の設定を見直してみてください。
僕の場合は、ここを適切に設定し直すことで改善することが多かったです。
ただし、造形が失敗する原因はほかにもあります。
初期露光時間の不足や、プラットフォーム表面の状態、レジンの温度なども影響します。
最初から露光時間を大幅に変えるのではなく、一つずつ原因を確認していくのがおすすめです。
STEP4|レジンタンクにレジンを注ぐ
プラットフォームの調整ができたら、レジンタンクにレジンを注ぎます。
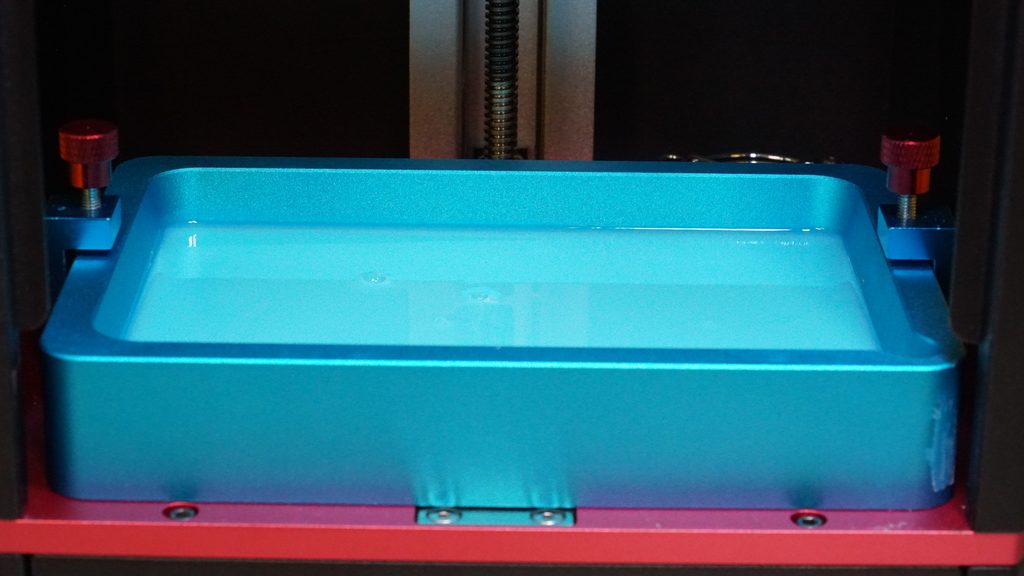
ここで注意したいのが、レジンの量です。
造形が始まるとプラットフォームがレジンの中に沈み込むため、レジンを入れすぎるとタンクからあふれる可能性があります。
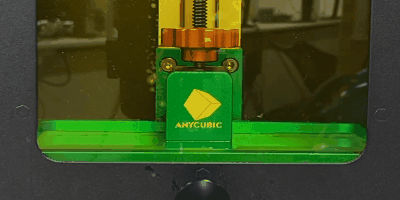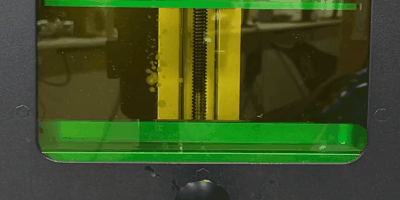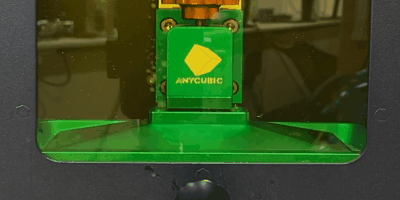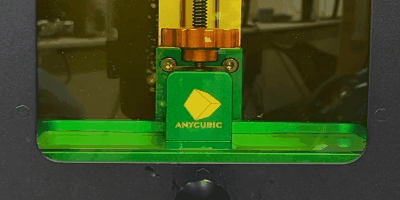
レジンタンクにMAXラインがある場合は、その範囲を守りましょう。
また、レジンを注ぐ前には、タンク底面のフィルムに傷や破損がないか、硬化したレジン片が残っていないかも確認しておきます。
STEP5|造形データを読み込んで造形する
いよいよ造形開始です。
Photon Sでは、USBメモリに保存したデータを読み込みます。
操作画面の「Print」から造形データを選択し、造形を開始します。
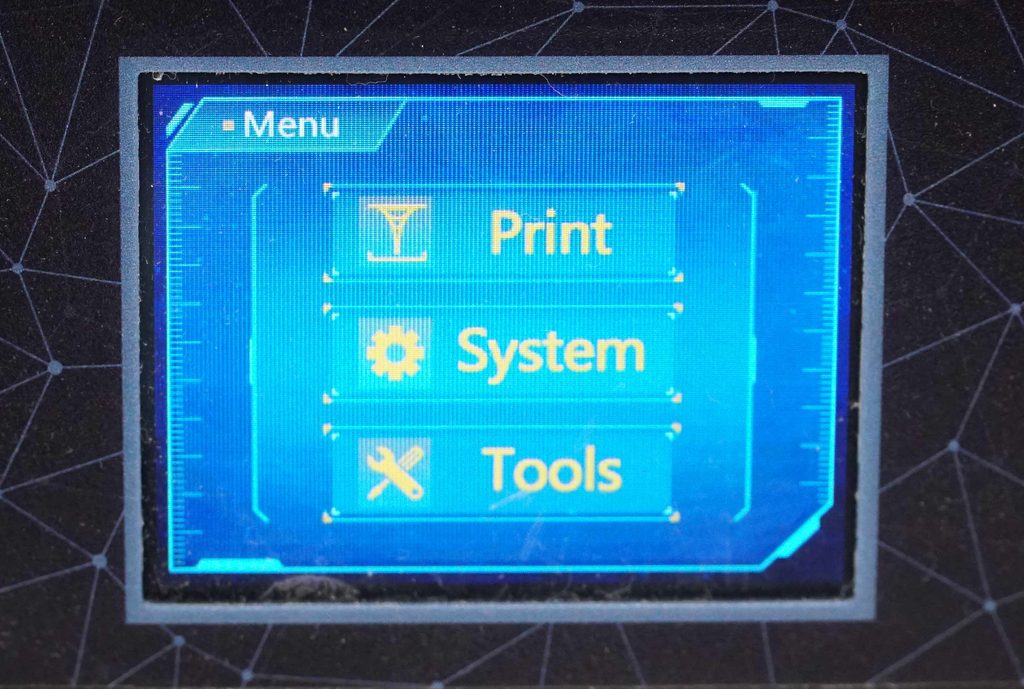
造形が始まると、プラットフォームが上下しながら一層ずつ造形物が作られていきます。
初めて使ったときは、この動きを眺めているだけでも楽しかったです。
USBメモリのデータが表示されない場合
Photon Sでは、対応していない形式の造形データは読み込めません。
僕が元記事を書いた当時は、.pws形式などを確認していました。
ただし、対応形式は機種やファームウェアによって異なります。
ファイルが表示されない場合は、スライサーソフトで選択したプリンターと出力形式を確認してみましょう。
造形が完了したら
造形が完了すると、プラットフォームに造形物が張り付いた状態になります。
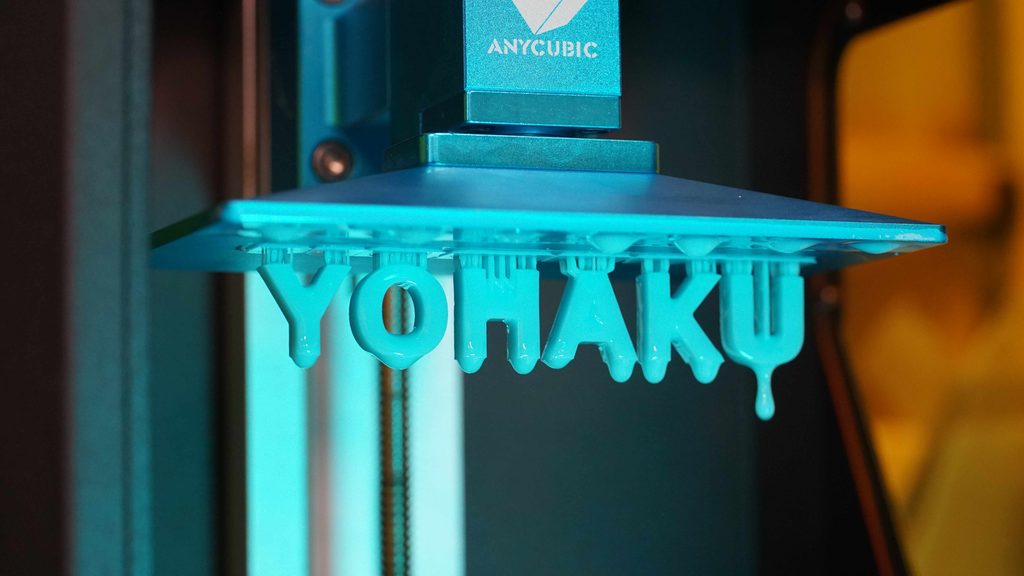
僕はこの造形直後の見た目が結構好きです。
ただ、この時点では表面に未硬化のレジンが付着しています。
素手では触らず、次の洗浄工程に進みましょう。
STEP6|造形物を取り外して洗浄する
造形が完了したら、スクレーパーを使って造形物をプラットフォームから取り外します。
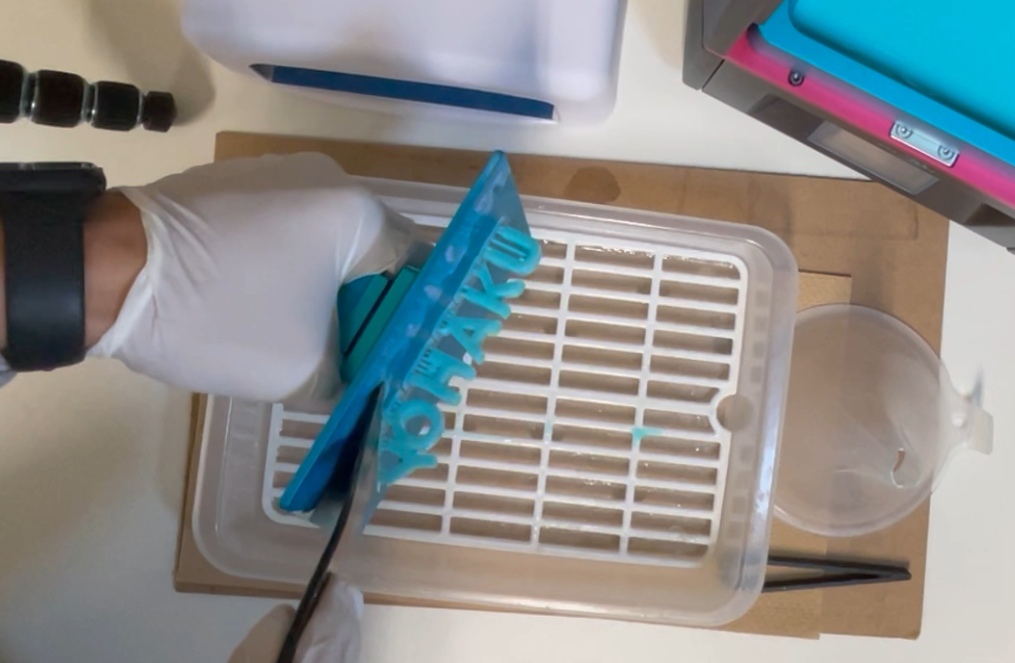
取り外す際は、造形物が急に外れて飛んだり、レジンが飛散したりしないよう注意してください。
僕が実践していた3段階洗浄
僕は造形物を洗浄するとき、アルコール系洗浄液を汚れ具合に応じて3段階に分けていました。
| 洗浄工程 | 洗浄液の状態 | 目的 |
|---|---|---|
| 一次洗浄 | 一番汚れた洗浄液 | 表面のレジンを大まかに落とす |
| 二次洗浄 | 比較的きれいな洗浄液 | 残った汚れを洗い流す |
| 三次洗浄 | 一番きれいな洗浄液 | 最後の仕上げ |
洗浄方法はシンプルです。
ピンセットで造形物をつまみ、洗浄液を入れた容器の中で揺らしてレジンを落とします。
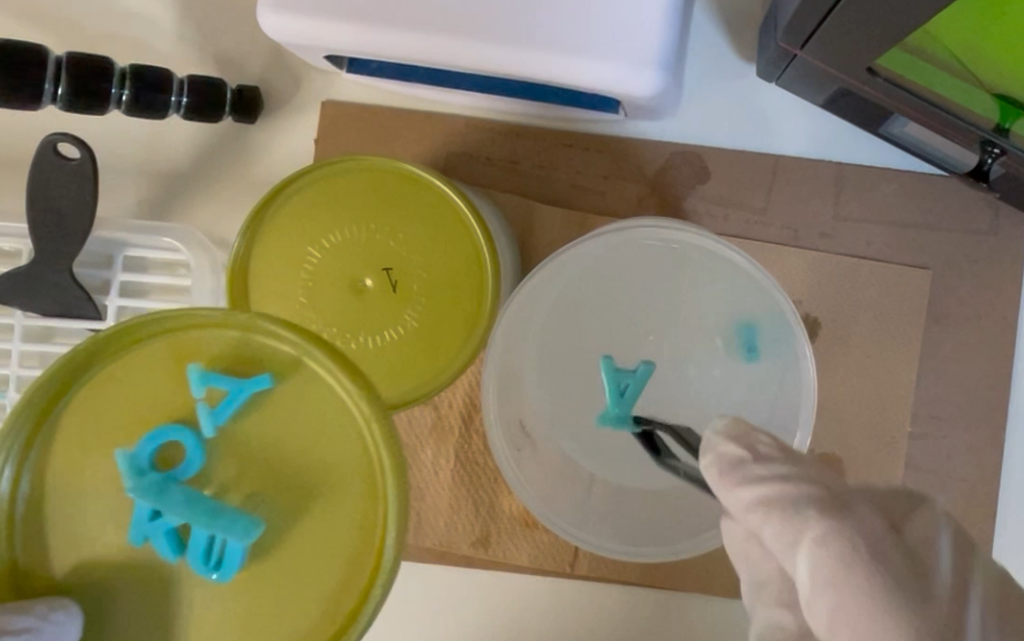
一次洗浄では、表面に付着したレジンを大まかに除去します。
次に二次洗浄で、残ったレジンを洗い流します。
そして最後に、一番きれいな洗浄液を使って仕上げます。
三次洗浄まで行うメリットは?
僕の場合、三次洗浄まで行うことで、造形物表面のベタつきが減ったと感じました。
また、最初からきれいな洗浄液を使うのではなく、汚れた洗浄液から順番に使うことで、仕上げ用の洗浄液が汚れるのを抑えられます。
ただし、必ず三次洗浄まで必要というわけではありません。
洗浄回数や時間は、レジンの種類や造形物の形状に合わせて調整してください。
長時間洗浄しすぎると、レジンによっては造形物の品質に影響する場合もあります。
洗浄後は十分に乾燥させる
洗浄が完了したら、造形物に残ったアルコールを十分に乾燥させます。
未硬化レジンが付いた状態では素手で触れないようにし、必要に応じて表面の液を拭き取ってください。
アルコールが残った状態でUV硬化機に入れないことも重要です。
表面の仕上がりだけでなく、洗浄液の蒸気や引火性にも注意が必要です。
STEP7|造形物を二次硬化する
洗浄と乾燥が終わったら、二次硬化を行います。
二次硬化とは、造形物に紫外線を照射し、レジンの硬化をさらに進める工程です。
レジンによっては、必要な材料特性を得るためにも重要な作業になります。
最初はネイル用UVライトを使っていた
僕が光造形を始めたころは、ネイル用のUVライトを使って二次硬化していました。
元記事の造形物では、約4分間UVライトを照射しています。
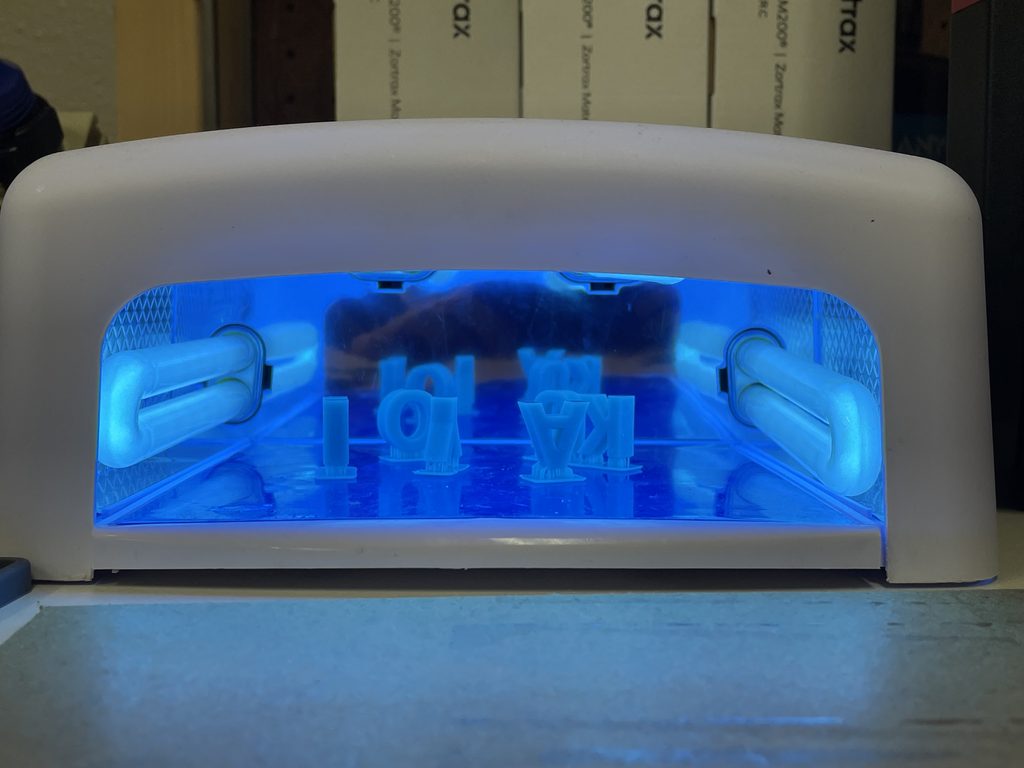
小さな造形物を硬化させる用途では、特に不満を感じていませんでした。
ただし、二次硬化に必要な時間は、レジンの種類やUVライトの波長・出力・造形物の大きさによって異なります。
4分という時間は当時の作業例なので、使用するレジンの推奨条件を確認してください。
大きな造形物には対応できなかった
ネイル用UVライトに不満はなかったのですが、後々困ったことがありました。
それが、造形物のサイズです。
大きな造形物になると、ネイル用UVライトではサイズが合わず、二次硬化ができなくなってしまいました。
そこで購入したのが、ELEGOO Mercury Plus です。
Mercury Plusは、造形物の洗浄と二次硬化を1台で行える装置です。
洗浄の手間も減らせるため、後処理を効率化したい人には便利だと思います。
実際に使った感想やメリット・デメリットについては、別の記事で詳しく紹介しています。

STEP8|余ったレジンの回収と機材の清掃
造形物の二次硬化が終わったら、プリンター側の後片付けをします。
個人的には、光造形3Dプリンターで一番面倒なのが、この後処理です。
造形物を作るだけなら楽しいのですが、毎回レジンを扱って、機材を清掃するとなると、それなりの手間がかかります。
余ったレジンを回収する
僕はレジンタンクに残ったレジンを、漏斗とストレーナーを使って回収していました。
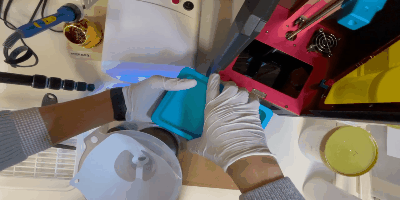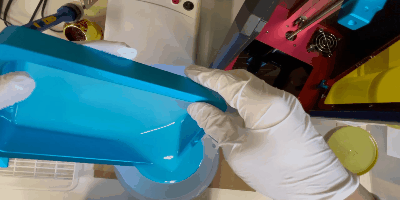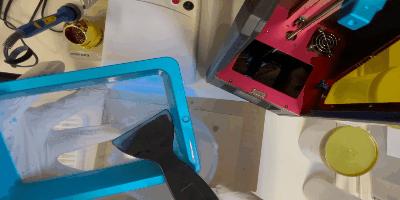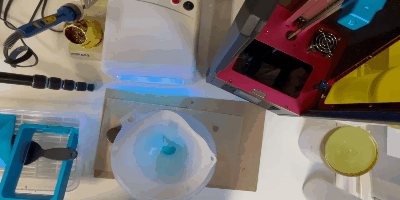
ストレーナーを使うのは、硬化したレジンの破片などが混ざらないようにするためです。
固まったレジン片が残ったまま次の造形を始めると、タンク底面のフィルムや液晶を傷つける原因になることがあります。
ただし、毎回レジンを回収する必要があるとは限りません。レジンの保管条件や使用頻度に応じて、メーカーが推奨する方法で管理してください。
また、異なる種類のレジンを混ぜたり、汚染されたレジンを無理に再利用したりするのは避けましょう。
レジンタンクやプラットフォームを清掃する
レジンの回収が終わったら、レジンタンク、プラットフォーム、スクレーパーなどを清掃します。
僕は大きめの容器にアルコール系洗浄液を入れ、使用した道具を洗っていました。
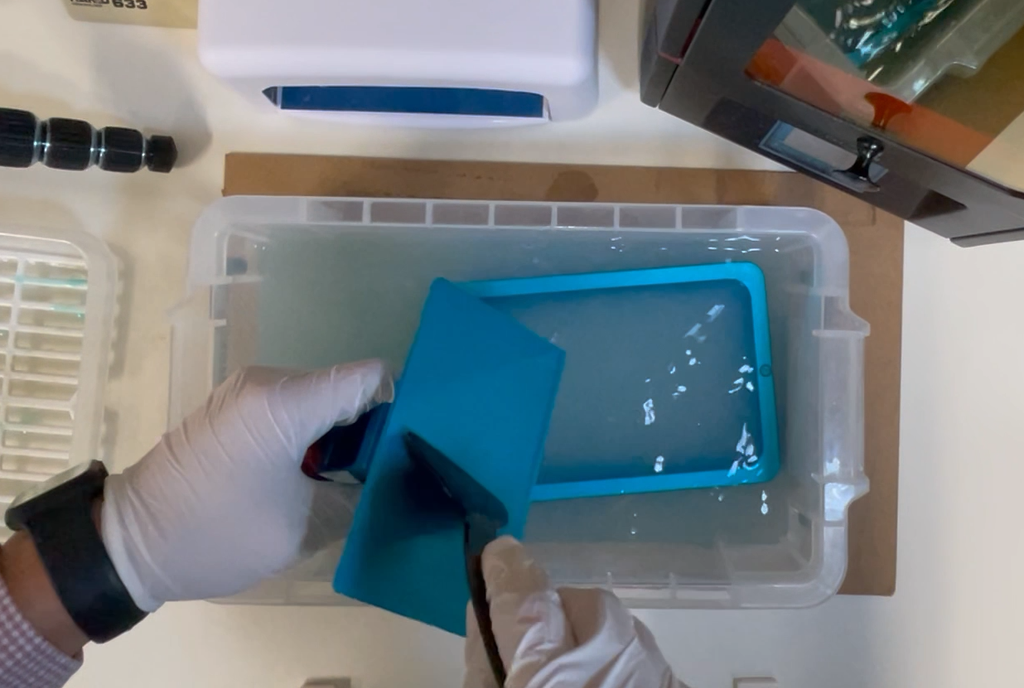
この作業でも洗浄液を使うため、換気には特に注意していました。
また、レジンタンク底面のフィルムは傷が付きやすいため、硬いスクレーパーなどで無理にこすらないようにしましょう。
一番気を使ったのはアルコールの取り扱い
光造形の後片付けは全体的に面倒ですが、特に気を使っていたのがアルコールの取り扱いです。
アルコールは引火性があるため、火気厳禁です。
また、直射日光が当たって高温になる場所を避けることも大切です。
僕は洗浄液を適切な密閉容器に入れ、使用するときだけ開封し、必要な作業が終わったら速やかに閉めるようにしていました。
もちろん、十分に換気できる環境で作業することが前提です。
実際に体調を崩した経験もあるため、この点は特に注意していました。
光造形3Dプリンターを購入する際は、造形精度だけでなく、洗浄液を安全に扱える環境があるかも考えておくとよいと思います。
レジンや洗浄液の廃棄にも注意
未硬化レジンや、レジンが混ざった洗浄液は、排水口に流してはいけません。
水洗いレジンの洗浄水も同様です。
レジンや洗浄液の安全データシート(SDS)と自治体のルールを確認し、適切に処分してください。
なお、アルコールを含む廃液を安易に日光やUVライトで処理することは、蒸気への引火や容器の破損などの危険があるため避けましょう。
STEP9|サポートを除去して完成!
最後に、造形物に付いているサポートを除去します。
僕はニッパーでサポートの根元を切り、必要に応じて紙やすりで表面を整えています。
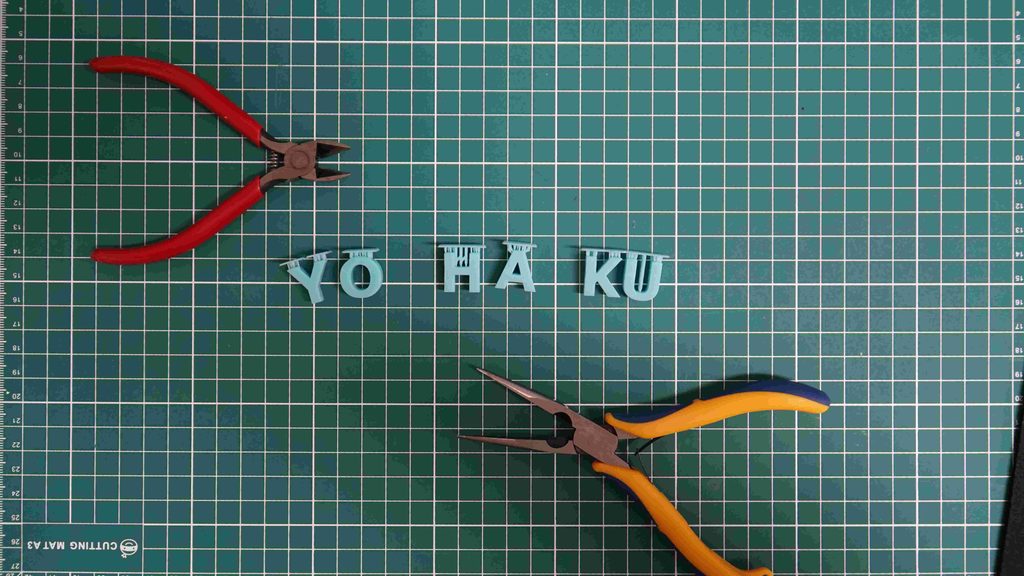
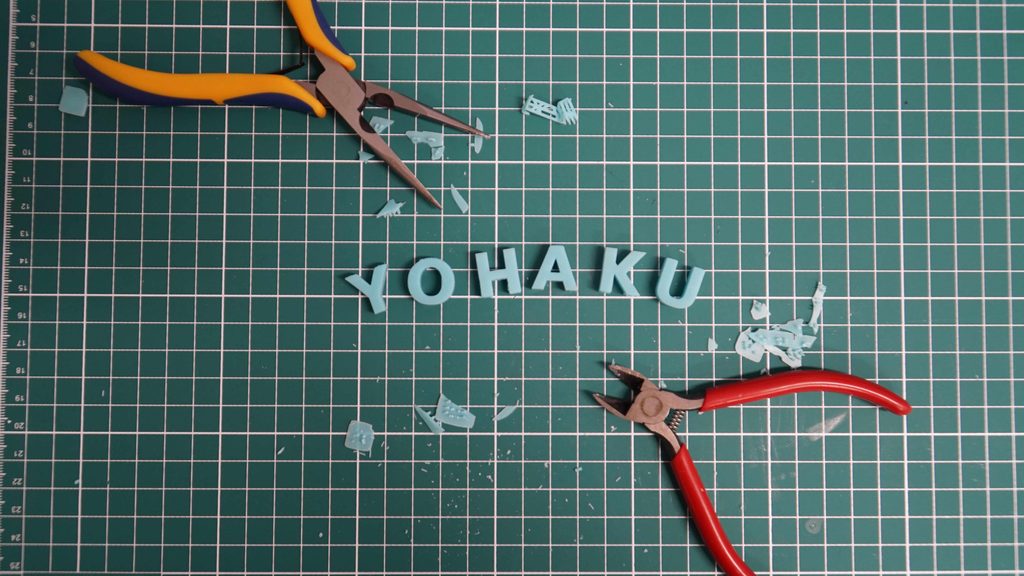
サポートの跡が目立つ部分は、少し磨くだけでも見た目が変わってきます。
これで完成です!
なお、サポートは二次硬化前に除去する方法もあります。
細い部品や壊れやすい形状など、造形物によって適切なタイミングが異なるため、形状やレジンに合わせて判断してください。
光造形3Dプリンターでよくある失敗と対策
ここまで基本的な造形手順を紹介しましたが、初めての造形では失敗することもあります。
そんなときは、症状から原因を絞り込んでみましょう。
| 症状 | 考えられる原因 | 確認すること |
|---|---|---|
| 造形物がプラットフォームに付かない | Z軸原点のずれ、水平調整、初期露光不足 | 原点・水平・露光条件 |
| 造形途中で部品が欠ける | サポート不足や配置不良 | サポートの位置、造形方向 |
| 造形物が変形する | サポートや硬化条件の問題 | サポート構造、硬化条件 |
| 洗浄後もベタつく | 洗浄不足、洗浄液の汚れなど | 洗浄液の状態、洗浄条件 |
| ファイルが表示されない | 出力形式の不一致 | スライサーと機種の設定 |
プラットフォームに張り付かない場合
僕が特に経験したのは、造形物がプラットフォームに張り付かない失敗です。
このときは水平調整とZ軸原点の設定をやり直しました。
僕の環境では、特にZ軸原点を適切に設定することが重要でした。
まずはメーカーの手順に沿って、調整状態を確認してみてください。
また、失敗した造形物がレジンタンク内に残っている場合は、取り除いてから次の造形を始めましょう。
光造形3Dプリンターの使い方に関するよくある質問
Q. 光造形3Dプリンターは毎回水平調整が必要?
必ずしも毎回必要ではありません。
調整が必要になるタイミングは機種によって異なります。初回設定時やプラットフォーム交換後など、メーカーが指定するタイミングで確認してください。
ただし、造形物がプラットフォームに付かない場合は、調整状態を疑ってみる価値があります。
Q. レジンの洗浄は何回すればいい?
必ず3回洗浄する必要はありません。
僕は汚れの異なる洗浄液を使って三次洗浄まで行っており、表面のベタつきが減ったと感じました。
ただし、適切な洗浄回数や時間はレジンによって異なります。
Q. 二次硬化には何分必要?
レジンの種類、UVライトの波長・出力、造形物の大きさなどによって変わります。
僕がネイル用UVライトを使っていたときは約4分間照射した例もありますが、すべてのレジンに当てはまる時間ではありません。
メーカーの指定する硬化条件を参考にしましょう。
Q. ネイル用UVライトでも二次硬化できる?
使用するレジンに必要な波長や照射条件を満たしていれば、対応できる場合があります。
僕も最初はネイル用UVライトを使っていました。
ただし、大きな造形物にはサイズ的に対応できなかったため、後からELEGOO Mercury Plusを購入しました。
Q. FDM方式と光造形方式はどちらがおすすめ?
作りたいものによって異なります。
僕の場合、ディテールにこだわるフィギュアなどでは光造形を選びたいと思います。
一方、そこまで細部の再現性を求めない実用品では、後処理が比較的簡単なFDM方式も便利です。
光造形は仕上がりが魅力的な反面、洗浄や二次硬化などの手間も考えて選ぶとよいでしょう。
まとめ|光造形3Dプリンターは後処理まで含めて楽しもう
今回は、光造形3Dプリンターの使い方を、ANYCUBIC Photon Sでの実体験をもとに紹介しました。
初めて光造形に挑戦する方に、特に伝えたいポイントは次の4つです。
- プラットフォームの水平調整とZ軸原点の設定を正しく行う
- 造形後はレジンをしっかり洗浄し、適切に二次硬化する
- アルコールを扱うため、換気・火気対策・保管方法に注意する
- 造形だけでなく、レジンの回収や機材の清掃まで含めて作業を考える
僕自身、光造形3Dプリンターを使っていて一番面倒だと感じるのは後処理です。
それでも、フィギュアのように細かなディテールや滑らかな外観にこだわりたいときは、光造形の魅力を感じます。
最初からすべてを効率化する必要はありません。
まずは道具を揃えて、安全に一連の工程を経験してみるのがよいと思います。
慣れてから洗浄硬化機などを導入すると、作業も効率化しやすくなります。
ぜひ、光造形3Dプリンターを使ったものづくりを楽しんでください!
あわせて読みたい
安全な取り扱いについて参考になる資料
※安全上の注意事項は一般的な内容です。実際の作業では使用する機器・レジン・洗浄液の取扱説明書とSDSを優先してください。
ここまで読んでいただきありがとうございました!
皆さんの良き3Dプリンターライフの助けになれば幸いです!


コメント